Plastik enjeksiyon kalıplamada çekme oranı ve tolerans hesaplama
Termoplastik hammaddelerin enjeksiyon sonrası soğuma sürecindeki çekme oranları, kalıp tolerans hesabı ve boyut kararlılığı kriterleri.
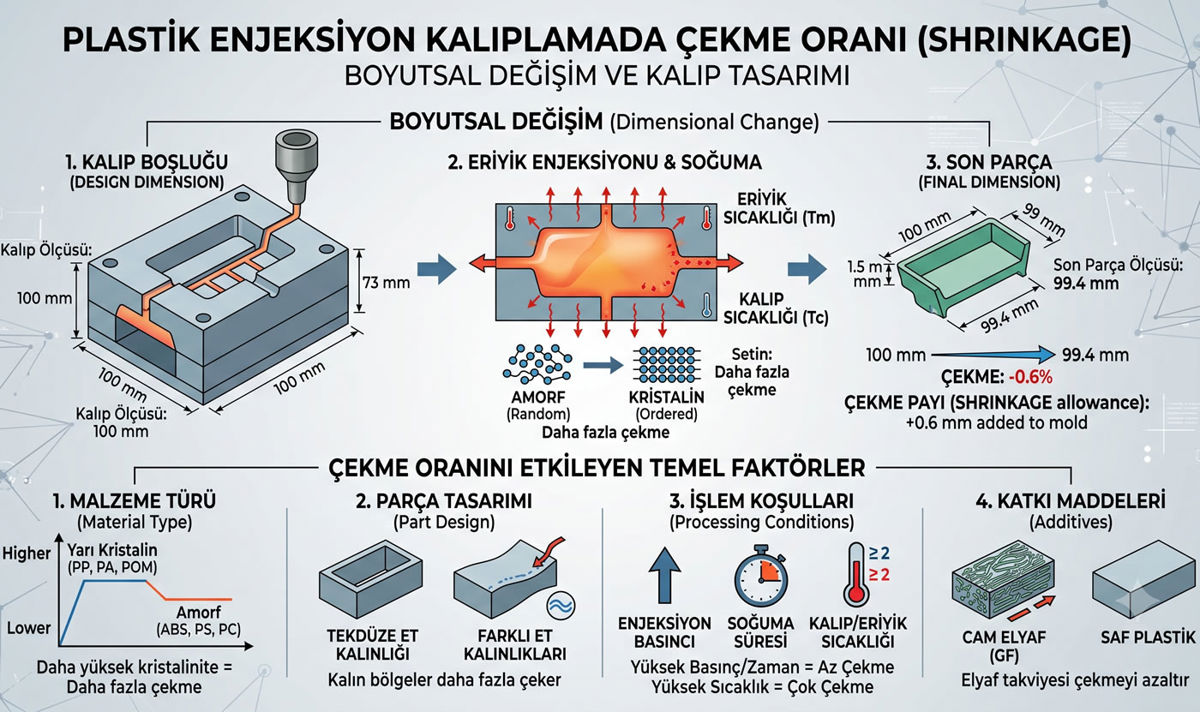
Plastik Malzemelerde Çekme (Shrinkage) Nedir?
Plastik enjeksiyon prosesinde erimiş hammadde kalıp boşluğuna enjekte edildikten sonra soğurken hacimsel olarak küçülür. Bu olaya "çekme" veya "çekme oranı" (shrinkage) denir. Kalıp tasarım aşamasında hammaddeye uygun çekme payı verilmezse nihai parça ölçü dışı kalır.
Yaygın Mühendislik Plastiklerinin Çekme Oranları
- PA6 (Poliamid 6): %1.0 - %2.5 (Nem oranına göre değişken)
- POM (Asetal / Poliasetal): %1.5 - %3.0 (Yüksek kristalin yapı sebebiyle çekme yüksektir)
- ABS: %0.4 - %0.7 (Amorf yapı, düşük çekme ve yüksek boyut kararlılığı)
- PC (Polikarbonat): %0.5 - %0.7
Çekme Oranını Etkileyen Enjeksiyon Parametreleri
Hammadde türünün yanı sıra ütüleme basıncı, enjeksiyon hızı, kalıp sıcaklığı ve et kalınlığı parçanın nihai ölçülerini doğrudan etkiler. Et kalınlığı arttıkça soğuma süresi uzar ve çekme miktarı artar.
Kalıp İmalat ve Tasarım Desteği
Makalede açıklanan kauçuk ve plastik parçaların seri basımı öncesinde ihtiyaç duyulan kalıp tasarımları için ana partnerimiz Kalıp İmalatı platformundan hemen teknik bilgi alabilirsiniz.